Artykuł sponsorowany
Dlaczego mechanizm noża z chowanym ostrzem traci płynność po pyle metalowym i oleju
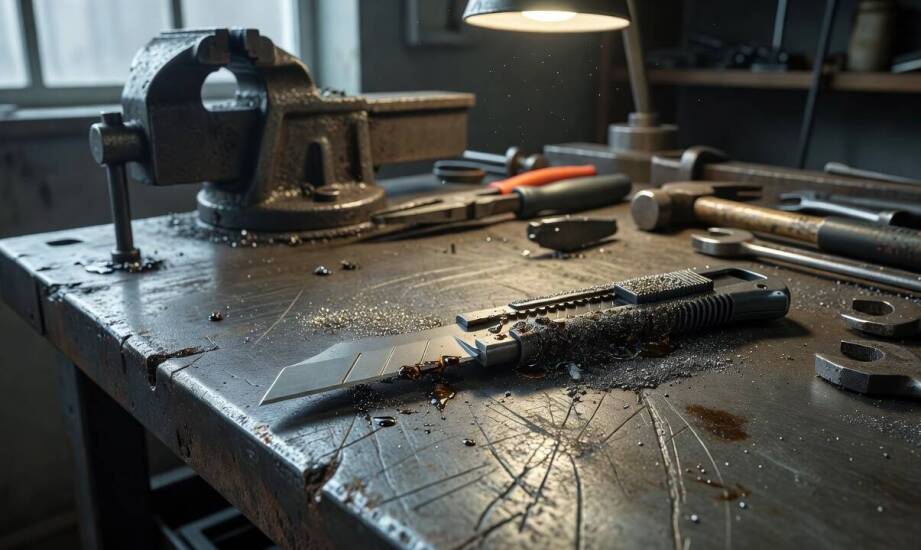
W warsztacie obróbki metali po kilku godzinach cięcia folii maszynowej lub grubych kartonów suwak wysuwający ostrze zaczyna stawiać opór. Pył metalowy, drobne opiłki z procesu szlifowania oraz resztki oleju gromadzą się w prowadnicy. Zanieczyszczenia oblepiają delikatny mechanizm sprężynowy. Użytkownik musi naciskać obudowę znacznie mocniej, a krawędź tnąca nie cofa się już płynnie po zwolnieniu blokady. Taka sytuacja wymaga interwencji, aby uchronić narzędzie przed trwałym uszkodzeniem.
Wpływ pyłu i oleju na suwak oraz wewnętrzną prowadnicę
Pył metalowy powstający podczas obróbki detali ma bardzo silne właściwości ścierne. Drobne cząsteczki wpadają przez szczeliny obudowy i łączą się z resztkami smarów technicznych. Drobiny te powoli mieszają się z cieczą, tworząc twardniejącą pastę o wysokiej lepkości. Gęsta substancja osadza się na metalowych powierzchniach ślizgowych suwaka oraz w wąskich rowkach prowadnicy. Tarcie mechaniczne błyskawicznie rośnie, przez co ruch sprężyny staje się wyczuwalnie nierówny. Element odpowiedzialny za automatyczne chowanie krawędzi tnącej napotyka opór, co znacząco wydłuża czas reakcji układu blokującego. Nadmiar nałożonego wcześniej oleju dodatkowo przyciąga kurz z otoczenia, pogarszając stan techniczny ruchomych części.
Po dłuższym kontakcie z zabrudzeniami stalowa sprężyna traci swoją naturalną elastyczność. Zapadka nie zatrzaskuje się wyraźnie, a pracownik odczuwa nieregularne skoki suwaka podczas prowadzenia cięcia. Zanieczyszczony układ potrafi całkowicie przestać reagować na zwolnienie nacisku kciuka. Zwiększa to ryzyko przypadkowego pozostawienia ostrza w pozycji wysuniętej, co stanowi bezpośrednie zagrożenie dla dłoni. W zaawansowanych modelach wyposażonych w mechanizm chowania ostrza przy przytrzymanym suwaku, oblepiona prowadnica potrafi całkowicie zablokować tę kluczową funkcję bezpieczeństwa.
Ocena zużycia krawędzi i czyszczenie zabrudzonego sprzętu
Częstotliwość przecinania twardych materiałów opakowaniowych bezpośrednio wpływa na tempo zużycia wewnętrznych podzespołów. Wyeksploatowany nóż bezpieczny z chowanym ostrzem zaczyna szarpać folię i ślizga się po gładkich kartonach. Wymusza to wielokrotne nacinanie tego samego miejsca ze zwiększoną siłą. Widoczne wygięcia, mocno zmatowiona krawędź lub ubytki w segmentach to jasne sygnały, że samo wyczyszczenie prowadnicy nie przywróci pełnej sprawności narzędzia. Intensywna praca warsztatowa sprawia, że mechanizm wymaga częstszego przepłukiwania lub natychmiastowej wymiany ostrza na nowe, aby zachować ciągłość zadań.
Systematyczne serwisowanie skutecznie zapobiega trwałym zacięciom suwaka prowadzącego. Wnętrze po kontakcie z opiłkami i wilgocią należy dokładnie przedmuchać sprężonym powietrzem lub wyczyścić miękką szczoteczką. Ewentualny nadmiar świeżego oleju konserwującego trzeba dokładnie zebrać suchą szmatką, ponieważ bardzo cienki film smarny w zupełności wystarczy do ochrony przed korozją. Przestrzeganie tej zasady utrzymuje wysoką responsywność sprężyny naciągowej i znacząco wydłuża cykl życia sprzętu wykorzystywanego w trudnych warunkach przemysłowych.
Trwałość ręcznego wyposażenia zależy od systematycznego usuwania pyłu, dbałości o czystość mechanizmów oraz unikania nadmiaru gęstych smarów. Odpowiednia pielęgnacja ogranicza powstawanie zacięć prowadnicy, co bezpośrednio chroni zdrowie pracowników magazynów i hal produkcyjnych. Dostęp do sprawdzonych rozwiązań pomiarowych, pneumatycznych i tnących zapewnia toruńska spółka jawna MM-TOOLS ŚPIEWAK. Przedsiębiorstwo funkcjonuje na rynku od 2002 roku, prowadząc dystrybucję asortymentu w punkcie stacjonarnym przy ulicy Osikowej 34.
Kategorie artykułów
Polecane artykuły
Śniadanie hotelowe jako część pobytu: co zmienia w rytmie dnia gości w Gdańsku
Poranny posiłek spożywany w obiekcie noclegowym całkowicie zmienia dynamikę pierwszych godzin dnia. Rezygnacja z samodzielnego przygotowywania jedzenia pozwala zaoszczędzić cenny czas przeznaczony na odpoczynek lub pracę. Turyści indywidualni zyskują w ten sposób płynny start do zwiedzania miasta, o
Spójne dane w ERP finansowym: co zmienia połączenie leasingu, windykacji i rozliczeń
W instytucjach finansowych, takich jak firmy leasingowe i pożyczkowe, jedne z największych strat operacyjnych powstają w momencie utraty spójności informacyjnej. Dzieje się tak, gdy moduł leasingowy, system wspierający odzyskiwanie należności i dział rozliczeń opisują ten sam przypadek biznesowy róż