Artykuł sponsorowany
Jak nierafinowane masło shea reaguje na topienie, mieszanie i chłodzenie w produkcji przemysłowej
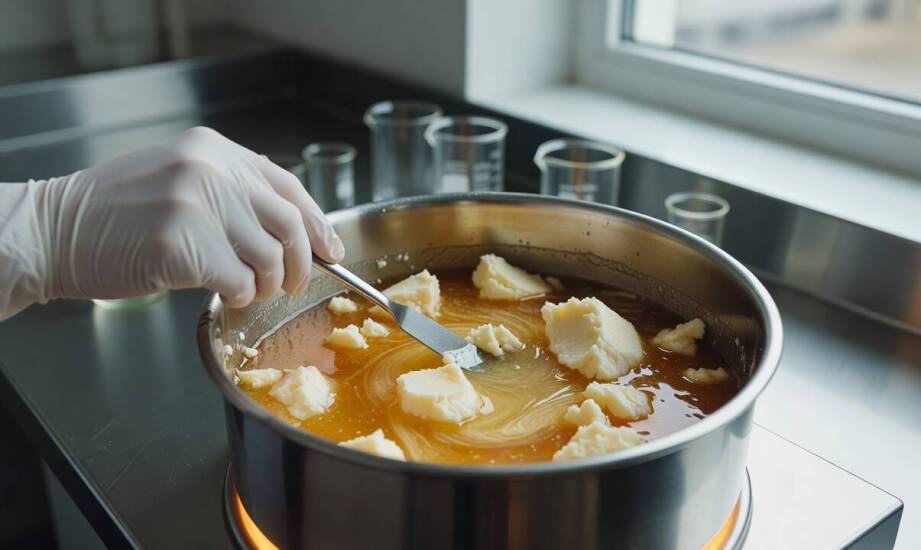
Deklaracja statusu naturalnego surowca sugeruje prostotę, jednak przemysłowa rzeczywistość szybko weryfikuje to podejście podczas skalowania procesu. W zbiorniku topielnika, na linii dozowania oraz w mieszalniku zachowanie tłuszczu roślinnego znacząco odbiega od standardowych oczekiwań inżynierów z branży spożywczej, kosmetycznej i farmaceutycznej. Omawiany materiał wykazuje dużą zmienność parametrów fizykochemicznych między poszczególnymi zbiorami. Kolejne dostarczane partie potrafią różnić się twardością, dokładnym zakresem przechodzenia w fazę ciekłą oraz skłonnością do tworzenia ziarnistej struktury podczas obróbki termicznej. Zmusza to technologów do przeprowadzania rygorystycznych testów reologicznych przed wdrożeniem nowej dostawy na główną linię. Opanowanie specyfiki tego niejednorodnego tłuszczu stanowi bezwzględny warunek utrzymania ciągłości i powtarzalności cyklu produkcyjnego.
Jak kwasy tłuszczowe wpływają na topnienie masła?
Profil lipidowy bezpośrednio decyduje o fizycznym zachowaniu surowca w zakładzie przetwórczym. Zawartość kwasu stearynowego na poziomie 25–50 % oraz kwasu oleinowego w przedziale 32–62 % kształtuje podstawową konsystencję każdej partii. Wyższy udział kwasu stearynowego, często sięgający 38–48 % w zależności od pory zbiorów, zauważalnie podnosi punkt mięknięcia. Nadaje to masłu znacznie twardszą strukturę w temperaturze pokojowej, co wymusza dostarczenie większej ilości energii cieplnej podczas rozładunku bloków i wstępnego topienia w reaktorze. Z kolei podwyższone stężenie kwasu oleinowego skutecznie obniża temperaturę topnienia i zwiększa płynność masy w rurociągach, ułatwiając tłoczenie pompami wyporowymi.
Typowy zakres przechodzenia w fazę ciekłą wynosi 28–40 °C, przy czym całkowite upłynnienie i pełna homogenizacja struktury zachodzą zazwyczaj po przekroczeniu górnej granicy tego przedziału. Przemysłowa obróbka wymaga ostrożności termicznej, a technolodzy zalecają nieprzekraczanie temperatury 60 °C podczas topienia, aby uniknąć szybkiej degradacji wrażliwych związków. Pochodzenie geograficzne ziaren dodatkowo potęguje technologiczną zmienność surowca. Tłuszcze tłoczone z orzechów zbieranych w regionie Burkiny Faso charakteryzują się wyższą twardością wyjściową w porównaniu do odmian pozyskiwanych na terenie Ugandy. Prawidłowe zoptymalizowanie parametrów pracy maszyn wymaga dokładnego zestawienia specyfikacji dostawcy z wynikami zakładowych prób lepkościowych.
Rola frakcji niezmydlającej w procesie mieszania
Cechy fizykochemiczne masy lipidowej zależą w dużej mierze od obecności specyficznych składników pobocznych. Frakcja niezmydlająca oscyluje zazwyczaj w granicach 4–11 %, choć w skrajnych przypadkach osiąga wartości rzędu 17 %. Substancje te odpowiadają za charakterystyczny profil zapachowy, wyższą gęstość cieczy oraz wyraźną tendencję do budowania stabilnych, lecz trudniejszych w mechanicznej obróbce form przestrzyennych. Obecność złożonych triterpenów, takich jak lupeol czy parkeol, opóźnia proces całkowitej homogenizacji podczas intensywnego mieszania w kadziach. Wprowadzając do zakładowej formulacji surowiec klasyfikowany jako Masło Shea nierafinowane, inżynier procesu musi uwzględnić podwyższony opór lepkościowy działający na łopaty mieszadeł ramowych.
Krystalizacja i stabilizacja form polimorficznych
Reakcja tłuszczu na gwałtowne zmiany temperatury determinuje ostateczną gładkość produktu końcowego. Surowiec wykazuje silne zjawisko polimorfizmu, krystalizując w formach alfa, beta prim, beta oraz gamma. Szybkie chłodzenie stopionej masy po krótkim przegrzaniu wymusza powstawanie niestabilnych form krystalicznych. Mechanizm ten prowadzi do generowania wyczuwalnych grudek, potocznie nazywanych ziarnistością, lub wywołuje całkowite rozwarstwienie w gotowych emulsjach z innymi olejami nośnikowymi. Zaprogramowanie kontrolowanego tempa obniżania temperatury przy zachowaniu stałej, powolnej agitacji pozwala uzyskać pożądaną formę krystaliczną beta i idealnie gładką konsystencję wyrobu.
Przemysłowe dozowanie i weryfikacja partii
Parametry analityczne odczytane z karty charakterystyki partii wymagają każdorazowego potwierdzenia w warunkach symulujących rzeczywiste obciążenie linii. Skuteczne wdrożenie nowej dostawy opiera się na precyzyjnym zaplanowaniu momentu wtrysku tłuszczu do głównej mieszaniny. Proces ten następuje przeważnie po wcześniejszym upłynnieniu surowca w buforowym topielniku i dokładnym wyrównaniu jego temperatury z pozostałymi komponentami bazy wodnej lub olejowej. Zachowanie rygorystycznej kolejności łączenia faz zapobiega szokowi termicznemu i skutecznie minimalizuje ryzyko niepożądanej separacji podczas intensywnego emulgowania.
Wysoka efektywność zakładu bazuje na stabilności łańcucha logistycznego i powtarzalności parametrów fizykochemicznych. Marka Theobroma, za którą odpowiada ATC Group, zaopatruje europejskie fabryki w certyfikowane surowce opatrzone pełną dokumentacją jakościową. Wykorzystanie bezpośrednich kanałów importowych z Afryki Zachodniej oraz utrzymywanie stałych zapasów magazynowych w Warszawie pozwala realizować dostawy przemysłowe w krótkich oknach czasowych. Zabezpieczenie ciągłości dostaw z weryfikowalnego źródła ułatwia działom R&D standaryzację procesów operacyjnych.
Przydatność lipidów roślinnych w zaawansowanej produkcji przemysłowej zależy głównie od przewidywalności ich zachowania pod wpływem stresu termicznego i obciążeń mechanicznych. Bazowanie wyłącznie na naturalnym pochodzeniu surowca nie zapewnia sukcesu operacyjnego bez dogłębnego poznania kinetyki topnienia i krystalizacji. Systematyczne badanie każdej przyjmowanej partii oraz ścisłe przestrzeganie opracowanych krzywych chłodzenia pozwalają zniwelować wady strukturalne. Pełna kontrola nad zachowaniem polimorficznym tłuszczu przekłada się na wysoką, powtarzalną jakość partii produkcyjnych trafiających do dystrybucji.
Kategorie artykułów
Polecane artykuły
Śniadanie hotelowe jako część pobytu: co zmienia w rytmie dnia gości w Gdańsku
Poranny posiłek spożywany w obiekcie noclegowym całkowicie zmienia dynamikę pierwszych godzin dnia. Rezygnacja z samodzielnego przygotowywania jedzenia pozwala zaoszczędzić cenny czas przeznaczony na odpoczynek lub pracę. Turyści indywidualni zyskują w ten sposób płynny start do zwiedzania miasta, o
Spójne dane w ERP finansowym: co zmienia połączenie leasingu, windykacji i rozliczeń
W instytucjach finansowych, takich jak firmy leasingowe i pożyczkowe, jedne z największych strat operacyjnych powstają w momencie utraty spójności informacyjnej. Dzieje się tak, gdy moduł leasingowy, system wspierający odzyskiwanie należności i dział rozliczeń opisują ten sam przypadek biznesowy róż